
溶接ワイヤーと入熱量-WELDING-WIRE=HEAT-I
作者: hirocherry7312 さん実行数: 47928
※ 本ライブラリは会員の方が作成した作品です。内容について当サイトは一切関知しません。
入熱量Q(J/cm)、溶接速度s(cm/sec)、溶接電圧E(V)、溶接電流I(A)
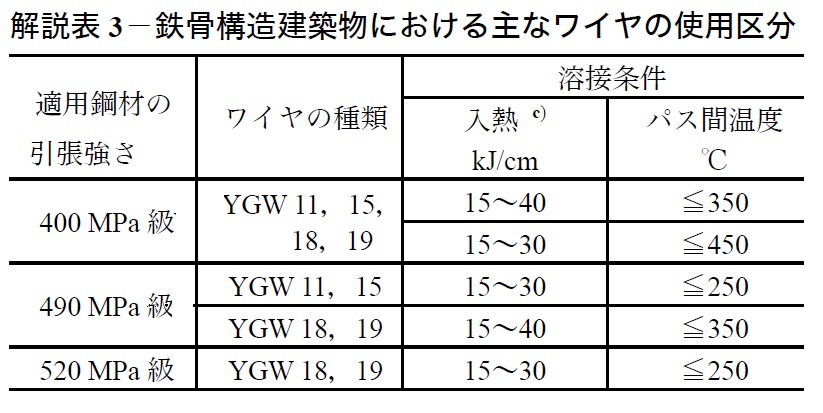
右図のように、JISZ3312 解説表3には、 適用鋼材の引張強さ400MPa級、490MPa級、520MPa級に対して、入熱量(kJ/cm)とパス間温度(℃)が示されている。
右図のように、JISZ3312 解説表3には、 適用鋼材の引張強さ400MPa級、490MPa級、520MPa級に対して、入熱量(kJ/cm)とパス間温度(℃)が示されている。
| Q | J/cm |
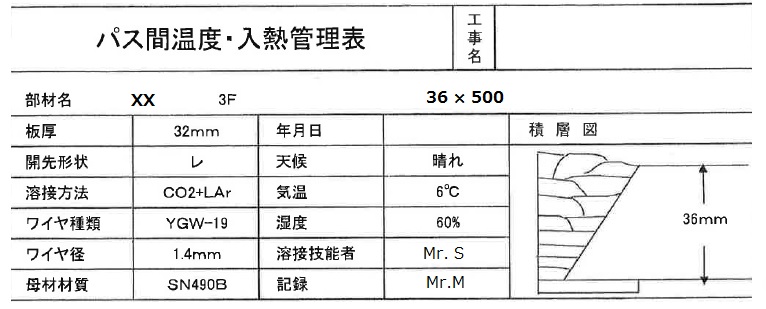
初期値は、下図の積層図の第5パス目です。
なお、ロボット溶接には適用できない。
なお、ロボット溶接には適用できない。
この計算についてお客様の声はまだありません。
入熱量の計算は、積層図の1パス毎に求める。非常に重要な溶接条件になる。
【110,325】WELDING-WIRE=HEAT-INPUT
Q=60×Ebolt×Iampere/s