
용융 아연 도금과 다이어프램 개구율--HOT-DIP-GAL
작성자: hirocherry7312 님실행 횟수: 994
※ 이 라이브러리는 회원이 작성한 작품입니다. 본 사이트는 그 내용에 대해 관여하지 않습니다.
도금욕에 침지하는 속도는 투입 시 4m/s를 준수하지 않으면, 보와 기둥의 배액구 부근에서 욕조 용액 내에서 취성 파괴로 인한 균열이 남게 되며, 도금욕을 인양한 후에야 발견됩니다. 균열이 크면 수리가 어려워집니다.
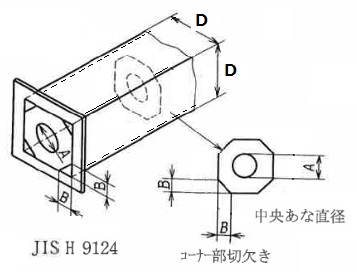
초기값은 기둥 크기 D=450mm인 경우, 중앙 구멍 A=150mm, 모서리 절개부 B=130mm입니다.
초기값은 기둥 크기 D=450mm인 경우, 중앙 구멍 A=150mm, 모서리 절개부 B=130mm입니다.
| Da(=(H+W)/2) | mm |
개구율은 중앙부의 구멍과 네 모서리의 코너부 절개부를 합산하여 산출한다.
기둥 단면 크기 D(개구율 K)의 관계는, D≧305→K≧25%, D=200~305→K≧30%이다.
기둥 단면 크기 D(개구율 K)의 관계는, D≧305→K≧25%, D=200~305→K≧30%이다.
이 계산에 대한 고객 피드백이 아직 없습니다.
【110,325】HOT-DIP-GALVANIZING-HOLE=RATIO
Da=2.7×A+1.9×B-202 --------JISH9124(용융 아연 도금 작업 지침·해설) A:B=1:1