
热浸镀锌与隔膜开孔率——HOT-DIP-GAL
作者: hirocherry7312执行次数: 994
※ 本程序库由会员创建。本站不对其内容负责。
若浸入电镀液时的速度未保持在4m/s,梁和柱的排液孔附近会在电镀槽液中因脆性断裂而留下裂纹,这些裂纹在电镀液提升后才会被发现。一旦出现较大裂纹,修复将十分困难
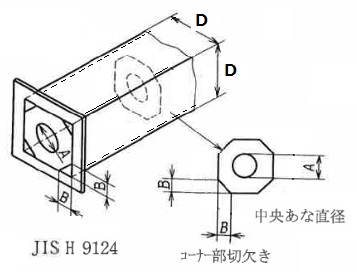
初始值为:当立柱尺寸D=450mm时,中央孔A=150mm,角部切口B=130mm。
初始值为:当立柱尺寸D=450mm时,中央孔A=150mm,角部切口B=130mm。
| Da(=(H+W)/2) | mm |
开孔率的计算方法是将中央孔洞与四角切口部分的总和求得
立柱尺寸D(开孔率K)的关系为:D≧305→K≧25%,D=200~305→K≧30%
立柱尺寸D(开孔率K)的关系为:D≧305→K≧25%,D=200~305→K≧30%
目前还没有关于此计算的用户评价。
【110,325】HOT-DIP-GALVANIZING-HOLE=RATIO
Da=2.7×A+1.9×B-202 --------JISH9124(热浸镀锌作业指南·解说)A:B=1:1