
焊接丝与热输入量-WELDING-WIRE=HEAT-I
作者: hirocherry7312执行次数: 47928
※ 本程序库由会员创建。本站不对其内容负责。
热输入量Q(J/cm)、焊接速度s(cm/sec)、焊接电压E(V)、焊接电流I(A)
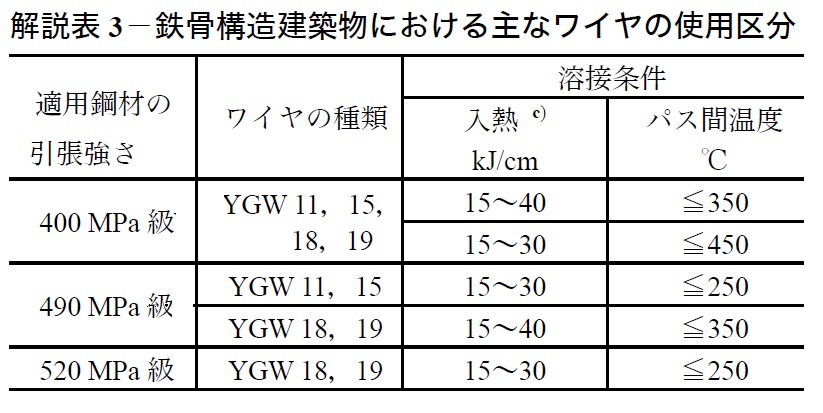
如右图所示,JIS Z 3312 说明表 3 中列出了适用于拉伸强度为 400 MPa 级、490 MPa 级和 520 MPa 级钢材的热输入量(kJ/cm)和道间温度(℃)。
如右图所示,JIS Z 3312 说明表 3 中列出了适用于拉伸强度为 400 MPa 级、490 MPa 级和 520 MPa 级钢材的热输入量(kJ/cm)和道间温度(℃)。
| Q | J/cm |
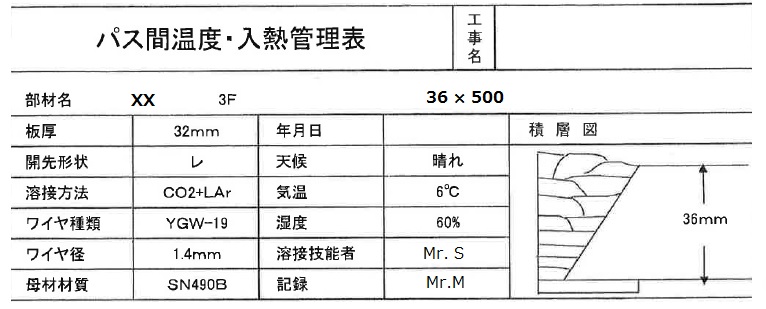
初始值如下图所示的堆叠图中的第5道焊缝。
此外,该方法不适用于机器人焊接。
此外,该方法不适用于机器人焊接。
目前还没有关于此计算的用户评价。
热输入量的计算应根据堆焊图中的每道焊缝分别进行。这是非常重要的焊接条件。
【110,325】WELDING-WIRE=HEAT-INPUT
Q=60×Ebolt×Iampere/s