
熱浸鍍鋅與隔膜開孔率--HOT-DIP-GAL
作者: hirocherry7312執行次數: 994
※ 本程式庫由會員建立。本站不對其內容負責。
若浸入電鍍液時的浸漬速度未在投入時維持在4m/s,則在梁與柱的排液孔附近,電鍍液中會殘留因脆性破壞所導致的裂紋,此問題會在電鍍液抽出後才被發現;若裂縫過大,將難以進行修補
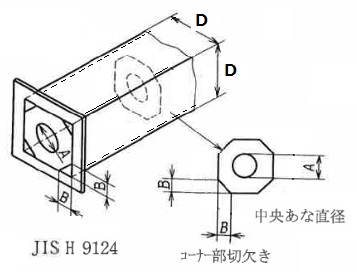
初始值為:當柱體尺寸 D=450mm 時,中央孔 A=150mm,角落切口 B=130mm。
初始值為:當柱體尺寸 D=450mm 時,中央孔 A=150mm,角落切口 B=130mm。
| Da(=(H+W)/2) | mm |
開孔率係將中央孔洞與四角切口合計後計算得出
柱體尺寸 D(開孔率 K)的關係為:D≧305→K≧25%,D=200~305→K≧30%
柱體尺寸 D(開孔率 K)的關係為:D≧305→K≧25%,D=200~305→K≧30%
目前還沒有關於此計算的用戶評價。
【110,325】HOT-DIP-GALVANIZING-HOLE=RATIO
Da=2.7×A+1.9×B-202 --------JISH9124(熱浸鍍鋅作業指南・解說)A:B=1:1