
焊接絲與熱輸入量-WELDING-WIRE=HEAT-I
作者: hirocherry7312執行次數: 47928
※ 本程式庫由會員建立。本站不對其內容負責。
熱輸入量 Q(J/cm)、焊接速度 s(cm/sec)、焊接電壓 E(V)、焊接電流 I(A)
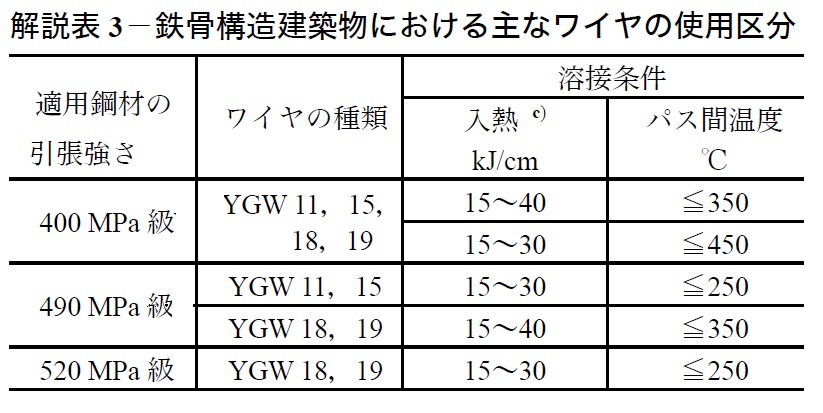
如右圖所示,JIS Z 3312 解說表 3 中,針對適用鋼材的抗拉強度 400 MPa 級、490 MPa 級及 520 MPa 級,列出了熱輸入量 (kJ/cm) 與道間溫度 (℃)。
如右圖所示,JIS Z 3312 解說表 3 中,針對適用鋼材的抗拉強度 400 MPa 級、490 MPa 級及 520 MPa 級,列出了熱輸入量 (kJ/cm) 與道間溫度 (℃)。
| Q | J/cm |
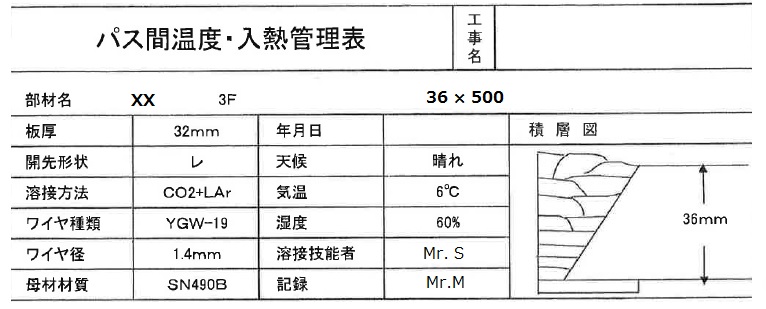
預設值為下圖堆疊圖中的第 5 道焊道。
此外,此設定不適用於機器人焊接。
此外,此設定不適用於機器人焊接。
目前還沒有關於此計算的用戶評價。
熱輸入量的計算應依據堆疊圖中每道焊縫分別計算。這是極為重要的焊接條件。
【110,325】WELDING-WIRE=HEAT-INPUT
Q=60×Ebolt×Iampere/s